机械加工车间的管理难点,很少是「没有制度」,更多是「制度落不到工序」。一张订单拆成十几道工序,车、铣、钻、磨、热处理来回流转,进度靠问、报工靠记、追溯靠回忆,订单一多就容易乱。下面按一张加工单在车间里的真实流转,拆开讲管理动作。
一张加工单会经历什么
假设接到一张 200 件的零件订单。工艺路线是下料、粗车、精车、钻孔、热处理、磨削、检验、入库,共八道工序。每道工序可能在不同机台、不同班组完成,中间还有等待、搬运和插单。如果没有记录,这张单在车间里就像断线的风筝:知道它发出去了,但不知道它现在在哪。
机械加工车间要管好的,就是这张单在每道工序的「到达、开始、完成、异常」四个状态。
五个最容易失控的点
- 进度:工单跟到一半就不知道在哪,交期只能靠经验估。
- 报工:纸单或班长代记,延迟到下班前统一填,数据一滞后就失真。
- 追溯:出现不良品时,很难定位到具体工序、机台和班次。
- 计件:工序多、工价不一致,月底对账争议多。
- 插单:急单插进来打乱原计划,优先级没有记录,现场靠喊。
派工:先管瓶颈工序
派工不是把整张订单丢给车间,而是拆到工序、机台或班组,明确谁在什么时间做多少。机械加工常见的做法是按工序派工,标注优先级和交期;插单和返工单独标记,不和正常工单混在一起。
颗粒度不必一开始就做到每台设备。先从瓶颈工序和最容易堵的环节开始,通常投入最小、效果最明显。
报工:让记录发生在工位上
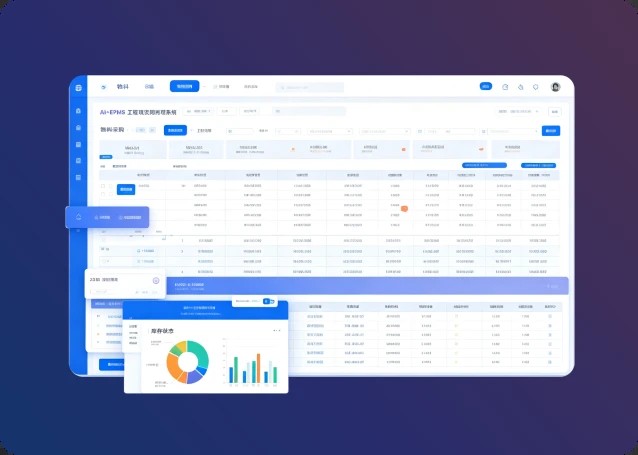
纸质报工最大的问题是延迟:工人要等下班前统一填,数据一滞后,进度就失真。扫码报工把动作压缩到几秒钟:扫描工位或工单二维码,选择工序、填写完成数量,系统自动记录时间、人员和工序。
要让扫码报工持续下去,需要提前做好三件事:工序和工价梳理清楚、二维码贴到工人顺手的位置、异常情况有代报和补报机制。具体步骤可以看中控灵动工单是什么里的实施部分。
进度:三种视角配合用
进度管理的目标不是做一块好看的屏幕,而是让车间主任每天少花时间追问。建议三种视角配合:
- 按工单看整体:这张单完成到第几道工序,预计什么时候能交。
- 按工序看卡点:哪道工序在制品堆积,哪台设备负荷过高。
- 按班组看负荷:哪个班组任务过载,需要调整派工。
看板数据来自报工,所以报工不及时,看板就没有意义。建议把「当班报工当班完成」作为现场规则,班组长每天收班前检查一次。
不良追溯:人、机、料、法四要素
| 要素 | 要记录什么 | 用来回答什么问题 |
|---|---|---|
| 人 | 操作人员、班次 | 谁做的,是否培训到位 |
| 机 | 机台编号、加工参数 | 哪台设备,参数是否漂移 |
| 料 | 材料批次、供应商 | 哪批料,是否同一批次集中出问题 |
| 法 | 工序、工艺版本、检验记录 | 哪道工序,工艺是否变更 |
追溯不必一开始就做到全链路。先覆盖关键工序和容易出问题的环节,例如热处理、精加工和装配前检验。发生不良时能快速缩小范围,已经能显著降低排查成本。
计件工资:报工数据怎么变成工资
机械加工大量采用计件或工序计薪。工资规则要提前配置:按件、按工序、按工时还是混合,返工和报废怎么计,异常工时怎么处理。规则不清楚,报工数据再多也无法直接算工资。
报工数据用于工资时,必须保留核对环节。建议每月固定时间导出工序工资和计件工资报表,由车间主任和财务共同确认,异常单据单独说明。这样既减少争议,也能反向发现漏报和重复报工。
落地顺序建议
- 先选一个车间、一类典型产品,梳理工序和工价;
- 准备好产品、工序、班组、工人账号和二维码标签;
- 用一到两周试运行扫码报工,保留原有记录方式对照;
- 用报工数据跑一次工资核对,确认数据可信;
- 再推广到其他车间和产品,逐步扩大范围。
机械加工车间的管理没有一步到位的方案。把派工、报工、进度、追溯和计件五件事按顺序做实,比一次性上很多功能更可靠。产品功能范围可以查看产品中心,使用问题可以查看常见问题,系统边界可以看灵动工单和 ERP 的区别。
常见问题
工人年龄偏大,不愿意扫码怎么办?
先把操作减到最少,扫码后只需要选工序、填数量。培训和现场演示比发通知有效,同时保留班组长代报。让工人看到报工能减少工资争议,接受度会明显提高。
工序经常变,系统能适应吗?
先把常用工艺路线维护好,临时工艺变更通过改派工或补录处理。不要为了少数异常流程,把系统配置搞得过于复杂。
数据要多久才能用起来?
试运行一到两周就能看到报工和进度数据;工资数据建议至少完整跑一个月,和原有记录对照后再正式使用。
结语
机械加工车间的竞争力,最终体现在交期、质量和成本。这三件事都依赖现场数据:工单做到哪、谁做的、良率如何、工资怎么算。先把记录做实,再谈分析和优化。